📌 MAKALE ÖZETİ & KRİTİK KAZANIMLAR
- Mikron Seviyesinde Yüzey Kusur Tespiti: Parlak metal, yansıtıcı cam ve doğal dokulu ahşap yüzeylerde insan gözünün kaçırdığı kılcal çizikler, çatlaklar, gözenekler ve çapaklar yüzey hata tespit sistemleri ile %100 doğrulukla yakalanır.
- 2D ve 3D Lazer Profilleme Sinerjisi: Renk ve doku kusurları yüksek çözünürlüklü 2D Line-Scan kameralarla taranırken; derinlik, çöküntü, kabarma ve yüzey pürüzlülüğü (Ra/Rz) 3D lazer triangülasyon sensörleri ile ölçülür.
- İleri Optik ve Aydınlatma Mimarileri: Ayna benzeri parlak metallerde parlamayı sıfırlayan Karanlık Alan (Dark-Field), Kubbe (Dome) ve Koaksiyel aydınlatma teknikleri ile yüksek kontrastlı kusur görüntüleri elde edilir.
- Gerçek Zamanlı Hat ve PLC Entegrasyonu: Kenar bilişim (Edge AI) donanımları üzerinde 15 ms altında işlenen veriler, PROFINET ve OPC UA protokolleriyle PLC’ye iletilerek kusurlu plakaların veya parçaların otomatik ayrıştırılmasını sağlar.
Endüstriyel üretim süreçlerinde yüzey kalitesi; ürünün hem mekanik dayanımını hem de estetik ve ticari değerini belirleyen temel unsurdur. Otomotiv sac parçalarından mimari camlara, mobilya panellerinden hassas CNC işlenmiş alaşımlara kadar geniş bir yelpazede, üretim hattı hızında gerçekleştirilen yüzey hata tespit sistemleri, manuel gözle kontrolün yarattığı tutarsızlıkları ve yüksek fire maliyetlerini tamamen ortadan kaldırır.
Geleneksel üretim tesislerinde yüzey denetimi genellikle operatörlerin belirli açılardan ışık tutarak yaptığı görsel kontrollere dayanır. Ancak yüksek hat hızları, göz yorgunluğu ve parlak yüzeylerin yarattığı ışık yansımaları nedeniyle mikro düzeydeki çatlaklar, kılcal çizikler ve pürüzlülük sapmaları kolaylıkla gözden kaçar. One Pixel Vision Teknoloji A.Ş. tarafından geliştirilen 2D ve 3D tabanlı endüstriyel yapay görme çözümleri, farklı malzeme karakteristiklerine özel optik mühendisliği ve derin öğrenme algoritmalarıyla kusursuz yüzey güvencesi sunar.
Farklı Malzeme Gruplarında Yüzey Denetiminin Teknik Zorlukları
Her malzemenin ışığı yansıtma, kırma ve soğurma davranışı birbirinden tamamen farklıdır. Bu nedenle tek tip bir kamera ve standart aydınlatma kurulumuyla metal, cam ve ahşap gibi üç farklı disiplinde başarılı sonuç almak mümkün değildir.
1. Metal Yüzeyler (Paslanmaz Çelik, Alüminyum, Döküm ve Sac)
Metal yüzeyler yüksek speküler yansıma (ayna etkisi) özelliğine sahiptir. Haddeleme, presleme, taşlama veya polisaj işlemleri sırasında oluşan mikro çizikler, vuruklar, yağ lekeleri, paslanma başlangıçları ve yüzey çapakları ışık kaynağının açısına göre görünmez hale gelebilir. Ayrıca metal yüzey üzerindeki yağ filmi veya soğutma sıvısı kalıntıları, standart algoritmalar tarafından yanlışlıkla “kusur” (false positive) olarak algılanabilir.
2. Cam Yüzeyler (Düz Cam, Otomotiv Camı, Şişe ve Optik Lensler)
Cam gibi şeffaf ve yarı saydam malzemelerde kusurlar yalnızca yüzeyde değil, malzemenin iç katmanlarında da yer alabilir. Hava kabarcıkları (seeds/blisters), yabancı madde inklüzyonları (taş/kum kalıntıları), kenar mikro çatlakları (edge chipping) ve kaplama (Low-E) çizikleri yüksek kontrastla ayrıştırılmalıdır. Camın arka planındaki konveyör bandı veya ortam ışığı doğrudan kameraya ulaştığı için özel optik izolasyon teknikleri gerekir.
3. Ahşap ve Kompozit Paneller (MDF, Sunta, Parke ve Kaplama)
Ahşap, doğası gereği homojen olmayan bir yapıya sahiptir. Doğal budaklar, damar desenleri ve renk tonu geçişleri “kabul edilebilir doğal varyasyon” iken; reçine akıntıları, zımpara izleri, melamin kaplama kalkmaları, çatlaklar ve tutkal lekeleri “gerçek üretim kusuru”dur. Kural tabanlı görüntü işleme sistemleri doğal ahşap damarı ile gerçek bir çatlağı ayırt etmekte zorlanırken, derin öğrenme (Deep Learning) modelleri bu ayrımı insan uzmanlığının ötesinde bir hassasiyetle gerçekleştirir.
🔬 OPTİK MÜHENDİSLİĞİ NOTU: Speküler ve Difüz Yansıma Yönetimi
Parlak metal ve cam yüzeylerde kusurları görünür kılmanın sırrı kamera çözünürlüğünden önce aydınlatma geometrisinde yatar. Yüzey hata tespit sistemleri tasarlanırken; kusursuz yüzeyden yansıyan ışığın kamera lensine girmesini engelleyen, yalnızca çizik veya çukur kenarlarından kırılan ışığı sensöre yönlendiren Karanlık Alan (Dark-Field) aydınlatma açıları mikrometrik olarak hesaplanır.
2D Line-Scan ve 3D Lazer Triangülasyon Teknolojilerinin Karşılaştırılması
Geniş plakaların, rulo sacların veya sürekli hareket halindeki panellerin kontrolünde standart alan taramalı (Area-Scan) kameralar yerine yüksek hızlı çizgi taramalı (Line-Scan) ve 3D lazer profil sensörleri tercih edilir.
2D Line-Scan (Çizgi Taramalı) Kameralar
Line-Scan kameralar, tek bir piksel satırı (örneğin 8K veya 16K piksel genişliğinde) halinde görüntü alır ve konveyör enkoderinden gelen tetikleme sinyalleriyle satırları birleştirerek sonsuz uzunlukta, bozulmasız (distortion-free) iki boyutlu bir yüzey haritası oluşturur. Rulo sac, düz cam ve geniş ahşap levhalarda 50 mikrona kadar olan renk değişimlerini, lekeleri ve yüzey çiziklerini yakalamada rakipsizdir.
3D Lazer Triangülasyon (Lazer Profilleme) Sensörleri
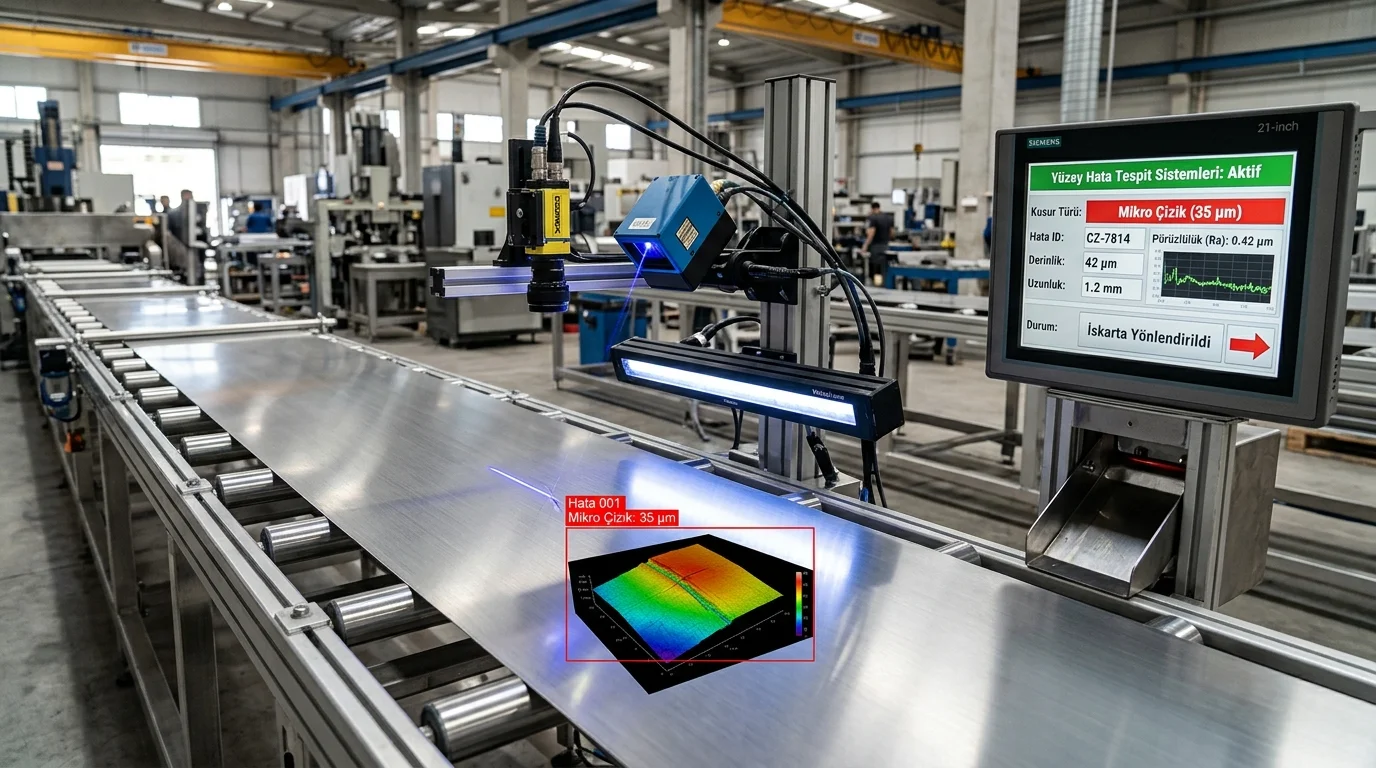
2D kameralar yalnızca renk ve ışık yoğunluğu farklarını görebilir; ancak aynı renge sahip bir yüzeydeki 0.05 mm derinliğindeki bir çöküntüyü, kaynak dikişi taşmasını veya yüzey pürüzlülüğünü (Ra) ölçemez. 3D lazer sensörleri, yüzey üzerine ince bir lazer çizgisi düşürür ve açılı yerleştirilmiş yüksek hızlı sensör aracılığıyla yüzeyin Z eksenindeki (yükseklik/derinlik) topografik haritasını çıkarır.
İleri Aydınlatma Teknikleri: Kusuru Görünür Kılmak
Endüstriyel yapay görmede altın kural “İyi aydınlatılmamış bir kusur, en gelişmiş yapay zeka algoritmasıyla bile tespit edilemez” ilkesidir. Yüzey hata tespit sistemleri kurulurken malzemenin optik karakterine göre şu aydınlatma mimarileri kullanılır:
- Karanlık Alan (Dark-Field) Aydınlatma: Işık yüzeye çok dar (yatay eksene yakın 10°-20°) açıyla gönderilir. Pürüzsüz yüzey ışığı kameranın aksi yönüne yansıtırken, yüzeydeki en ufak bir çizik, toz veya çatlak ışığı kırarak doğrudan kamera lensine gönderir. Sonuçta siyah bir arka plan üzerinde parlak beyaz çizgiler halinde kusurlar ortaya çıkar.
- Aydınlık Alan (Bright-Field) ve Koaksiyel Aydınlatma: Işık yarı geçirgen bir ayna (beam splitter) yardımıyla kamera lensiyle aynı eksende yüzeye dik gönderilir. Yüzeydeki çukurlar, matlaşmalar ve pürüzlü bölgeler ışığı dağıttığı için parlak yüzey üzerinde koyu lekeler olarak net biçimde ayrışır.
- Kubbe (Dome) ve Difüz Aydınlatma: Kavisli, silindirik veya çok açılı metal ve plastik parçalarda oluşan istenmeyen parlamaları (hot-spot) tamamen yok etmek için ışığı her yönden homojen dağıtan kubbe armatürler kullanılır.
- Fotometrik Stereo (Photometric Stereo): Farklı yönlerden (örneğin 4 veya 8 ayrı açıdan) sırayla çakan LED barlar ile aynı bölgenin mikro-saniyeler içinde çoklu görüntüsü alınır. Yazılım bu görüntüleri birleştirerek yüzeyin eğim ve kabartı haritasını (curvature map) oluşturur; böylece karmaşık desenli veya yazılı yüzeylerde dahi fiziksel çizikler desenlerden ayrıştırılır.
🧠 YAPAY ZEKA & DERİN ÖĞRENME: Segmentasyon ve Kusur Sınıflandırma
Görüntü elde edildikten sonra One Pixel Vision derin öğrenme modelleri devreye girer. Piksel tabanlı Semantic Segmentation (Anlamsal Bölütleme) ağları, kusurun sadece varlığını değil; tam koordinatını, uzunluğunu, alanını (mm²) ve türünü (örneğin: “kılcal çizik”, “yağ lekesi”, “budak” veya “kenar çatlağı”) sınıflandırır. Böylece kozmetik olarak kabul edilebilir küçük sapmalar ile ıskartaya ayrılması gereken kritik hatalar net biçimde ayrılır.
Yüzey Pürüzlülüğü (Ra / Rz) ve Boyutsal Tolerans Analizi
CNC torna, freze, taşlama veya honlama işlemlerinden çıkan metal parçalarda yüzey pürüzlülüğü (Ra ve Rz değerleri), parçanın sürtünme katsayısını ve sızdırmazlık performansını doğrudan etkiler. Geleneksel temaslı profilometre cihazları üretim hattından numune alınarak laboratuvar ortamında ölçüm yapar ve bu süreç dakikalar sürer.
Temassız 3D lazer profilleme ve lazer benek (laser speckle) analizi tabanlı yüzey hata tespit sistemleri, üretim hattı üzerinde parçaya dokunmadan saniyeler içinde tam yüzey pürüzlülük haritası çıkarır. Kesici takım aşınmasına bağlı olarak yüzey kalitesinde bozulma başladığı anda sistem operatöre veya CNC tezgahına erken uyarı göndererek seri hatalı üretimin önüne geçer.
Endüstriyel Otomasyon ve Hat Entegrasyonu Mimarisi
Yüksek hızlı bir haddehane, cam üretim hattı veya mobilya panel pres hattında tespit edilen kusurların aksiyona dönüşmesi için saha otomasyonuyla kusursuz bir senkronizasyon şarttır.
- Enkoder Senkronizasyonu: Konveyör bandına bağlı artımlı (incremental) enkoder, bandın hızı değişse dahi her milimetrede kameraya tetikleme sinyali gönderir. Bu sayede hat hızlanıp yavaşlasa bile görüntü oranlarında bozulma yaşanmaz.
- Otomatik İşaretleme ve Ayırma: Rulo sac veya kesintisiz cam hatlarında kusur tespit edildiğinde, kusurun tam X-Y koordinatı kaydedilir; kesim istasyonuna gelindiğinde hatalı plaka otomatik olarak ıskarta hattına yönlendirilir veya üzerine lazer/mürekkep ile hata işareti bırakılır.
- MES ve Dijital İkiz Kaydı: Her bir ürün veya plaka için oluşturulan kusur haritası (Defect Map), fabrikanın MES (Manufacturing Execution System) veritabanına işlenir. Müşteriye sevk edilen her partinin %100 dijital kalite sertifikası arşivlenmiş olur.
⚡ SAHA DAYANIMI: Toz, Titreşim ve Yüksek Sıcaklık Koruması
Ahşap kesim hatlarındaki yoğun talaş tozu ve metal işleme tesislerindeki yüksek sıcaklık/titreşim optik sistemlerin en büyük düşmanıdır. One Pixel Vision saha kurulumlarında; lens önü hava perdesi (air-knife) sistemleri, IP67 sızdırmaz muhafazalar, titreşim sönümleyici bağlantı aparatları ve aktif soğutmalı kamera muhafazaları kullanılarak 7/24 kesintisiz çalışma sağlanır.
❓ Sıkça Sorulan Sorular (SSS)
Yüzey hata tespit sistemleri en küçük kaç mikronluk çizik ve çatlakları yakalayabilir?
Kullanılan kamera çözünürlüğüne (örneğin 8K veya 16K Line-Scan), lens optiğine ve tarama genişliğine bağlı olarak 20 ila 50 mikron (0.02 – 0.05 mm) boyutundaki kılcal çizikler, mikro çatlaklar ve gözenekler üretim hattı hızında tespit edilebilir.
Ayna gibi parlayan paslanmaz çelik veya cam yüzeylerde ışık yansıması sistemi yanıltır mı?
Hayır. Standart aydınlatmalar parlak yüzeylerde kör noktalar oluştursa da; Karanlık Alan (Dark-Field), Koaksiyel ve polarize filtreli optik mimariler sayesinde yüzey yansımaları tamamen sönümlenir ve yalnızca fiziksel kusurlar yüksek kontrastla görünür kılınır.
Ahşap panellerdeki doğal budak ve damar desenleri ile gerçek çatlaklar nasıl ayırt edilir?
Derin öğrenme (Convolutional Neural Networks) modelleri, ahşabın doğal doku varyasyonları ile üretim kaynaklı çatlak, zımpara izi veya kaplama kalkması arasındaki yapısal farkları öğrenir. Gerekli durumlarda 3D lazer profilleme ile birleştirilerek yüzeydeki fiziksel derinlik değişimi de doğrulanır.
Metal yüzey üzerindeki yağ veya soğutma sıvısı lekeleri hatalı alarm (false positive) üretir mi?
Yapay zeka tabanlı sınıflandırma algoritmaları ve Fotometrik Stereo teknolojisi, yüzey geometrisini bozmayan ince sıvı filmleri ile metal dokusunu bozan gerçek çizik/vuruk kusurlarını birbirinden ayıracak şekilde eğitilir.
2D kamera mı yoksa 3D lazer sensör mü seçilmesi gerektiğine nasıl karar verilir?
Eğer kusur yalnızca renk, ton veya yüzey deseninde değişim yaratıyorsa 2D yapay görme yeterlidir. Ancak çöküntü, kabarma, derinlik ölçümü veya yüzey pürüzlülüğü (Ra) gibi Z ekseni verileri kritikse 3D lazer profilleme veya 2D+3D hibrit mimari uygulanır.
Tozlu ahşap hatlarında kamera lenslerinin kirlenmesi nasıl önlenir?
Kamera ve aydınlatma muhafazalarının önüne entegre edilen basınçlı hava perdeleri (air-knife) ve pozitif basınçlı IP67 koruma kutuları, talaş ve ince toz partiküllerinin optik yüzeylere temas etmesini sürekli olarak engeller.